Vejledning til valg af dispersionsklinge: Spidshastighed, geometri og slidlevetid til industriel blanding
En pigmentpasta, der går i stå ved en Hegman-aflæsning på 5, eller en katodeslam, der stadig viser agglomerater efter halvfems minutter, får normalt skylden på møllen. I mange af de tilfælde, vi bliver bedt om at gennemgå, sidder årsagen for enden af skaftet: dispersionsbladet.
Det korte svar er, at en dispersionsklinge gør ét arbejde godt. Det fugter pulver til væske og bryder agglomerater fra hinanden ved tandspidserne. Det reducerer ikke primære partikler, det stabiliserer ikke en suspension, og det kan ikke kompensere for en aksel monteret i midten af en uforstyrret tank. Når spidshastighed, skivediameter, tandgeometri, klingeposition og materiale alle matcher formuleringen, når de fleste pastaer og opslæmninger målfinhed på 20 til 40 minutter. Når en af disse fem er forkert, fordobles batchtiden normalt, og den ekstra tid opvarmer produktet i stedet for at sprede det.
Nedenstående figurer er typiske industrielle intervaller hentet fra standard blandingsingeniørpraksis. Behandl dem som udgangspunkt for et forsøg med din egen formulering.
 |  |
Hvad et dispersionsblad gør, og hvad det ikke kan
Hver dispersion er tre trin. Befugtning erstatter luftlaget på en partikel med væske. Deagglomerering adskiller klynger, der holdes sammen af van der Waals-styrker. Stabilisering forhindrer disse partikler i at omdanne klynger, og det er en formuleringsbeslutning snarere end en hardware.
Klingen virker kun på det midterste trin og kun i en tynd zone. Forskydningshastigheden topper inden for få millimeter fra tandspidsen og falder hurtigt væk, hvorfor en 250 mm skive, der kører med 20 m/s inde i en 10.000 liters tank, stadig har brug for en halv time. Forskydningszonen skal passere gennem hele batchen, og batchtiden indstilles af omsætning i stedet for alene af rpm.
To konklusioner følger. En dispersionsklinge er det forkerte værktøj til ægte fræsning: Hvis primære partikler er 0,2 mikron, og agglomeraterne i tanken er 20 mikron, vil en tandskive bringe batchen ned til nogenlunde primær størrelse og stoppe der. Og alt, der forhindrer batchen i at blive pumpet forbi skiven - et centreret skaft, manglende bafler, for lidt fri væske, faste stoffer aflejret på basen - forvandler et godt blad til en dyr pagaj.
Dispersionsbladgeometri: Hvilken profil udfører hvilket job
For den samme motoreffekt afgør geometrien, om du får forskydning eller flow.
- Savskive: en flad skive med 8 til 24 tænder rundt om fælgen. Næsten al inputenergi bliver lokal forskydning, og meget lidt bliver til pumpning, hvilket er præcis, hvad befugtning og agglomeratnedbrydning har brug for.
- Slidset eller perforeret skive: samme ydre profil med huller gennem ansigtet. Materiale flyder gennem skiven i stedet for rundt om den, lommen med lav forskydning i midten krymper, og 2.000 til 5.000 cP-pastaer opfører sig bedre end med en solid plade.
- Rotor-statorhoved: en tandet rotor inde i en slidset stator med et par millimeters mellemrum. Den producerer den mest intense forskydning, men i et meget lille volumen, så gennemstrømningen pr. kilowatt er lavere, og høje tørstofbelastninger er upraktiske.
- Propeller og turbiner: flowgeneratorer ved 3 til 8 m/s. De blander og suspenderer faste stoffer, men de bryder ikke pigmentagglomerater ved praktiske hastigheder.
Nedenstående skema sammenligner profilerne kvalitativt. Scoringerne er orienteringsindekser, ikke målte værdier.
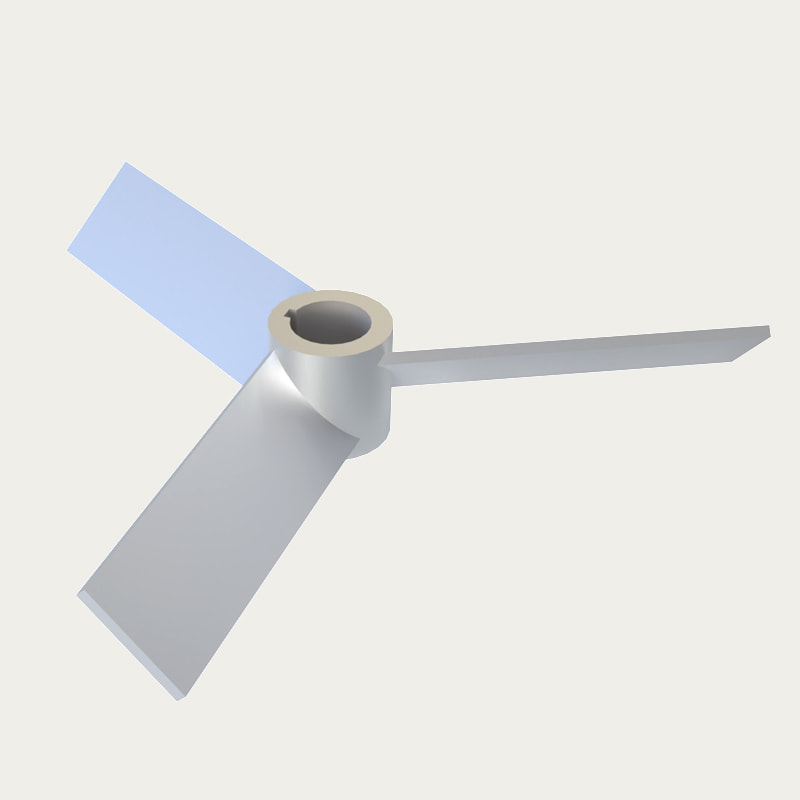
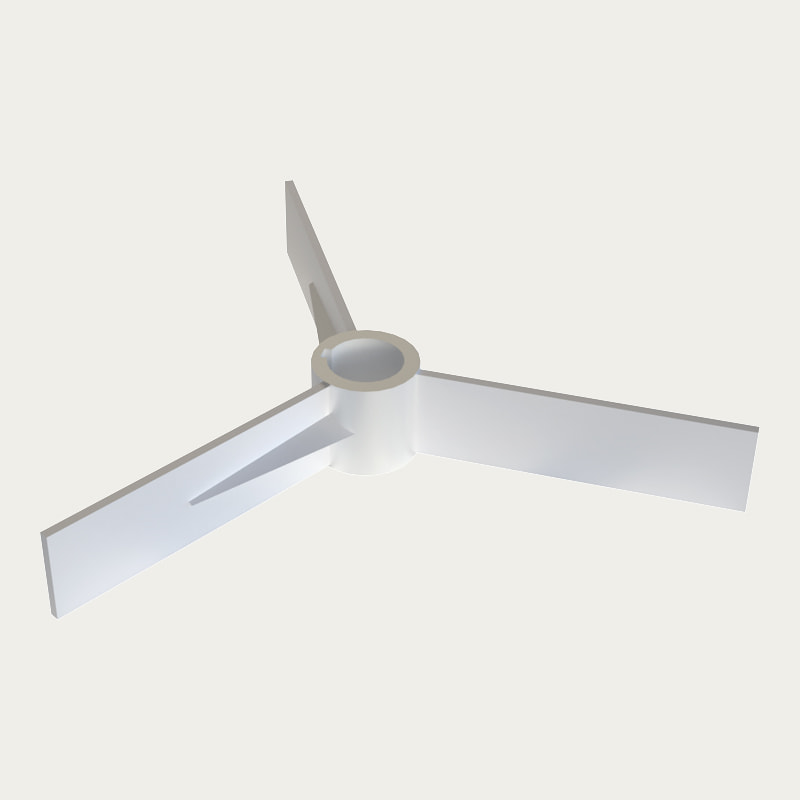
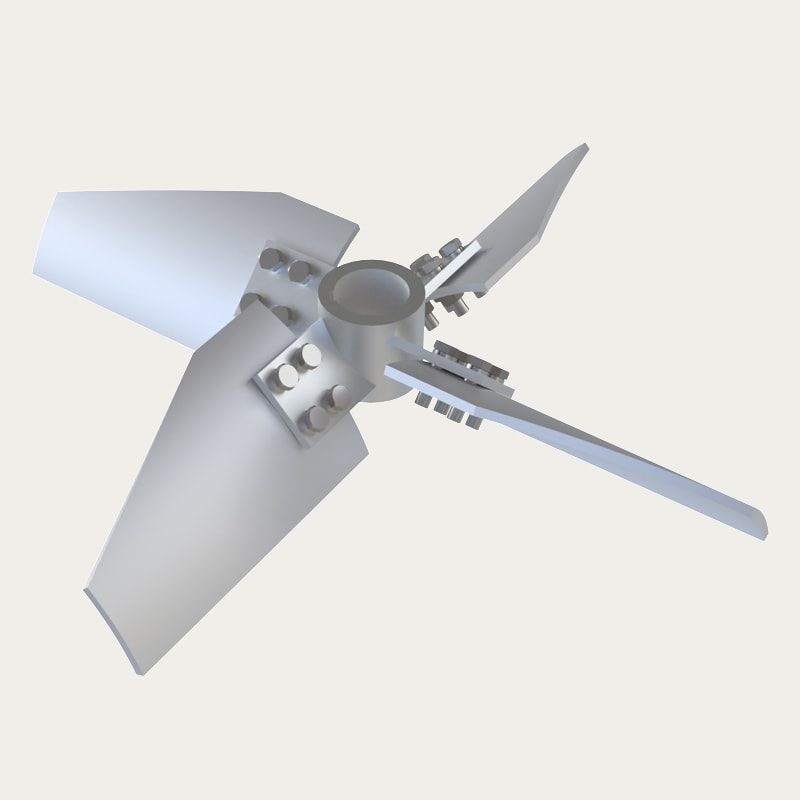
Profilsammenligning: savtandskive vs turbine med hældende vinge
Savtand dispersionsskive Turbine med hældende vinge
Tiphastighed og diskdiameter: De to tal, der bestemmer finheden
Spidshastighed er lig med pi gange skivediameter gange rotationshastighed. En 250 mm skive, der drejer ved 1.500 o/min, kører med 19,6 m/s, komfortabelt inde i spredevinduet. En 150 mm skive skal bruge omkring 2.400 o/min for at nå samme tal, hvorfor underdimensionerede skiver i store tanke sjældent leverer.
Almindelige blandingsreferencer placerer savtandsspredningsarbejde mellem 18 og 25 m/s. Under omkring 15 m/s overlever agglomerater passet. Over 25 m/s bliver den ekstra energi for det meste varme, luftindblanding og hurtigere tandslid frem for en finere slibning.
Typiske vinduer med periferihastighed efter omrørertype (m/s)
Områder afspejler almindelig blandingsteknikspraksis; bekræfte ved retssag.
Opskalering følger de samme tal. Hold spidshastigheden konstant, når opgaven er dispergering, og hold kraften pr. volumenhed konstant, når funktionen er blanding eller suspension af faste stoffer. At forveksle de to er en almindelig årsag til, at en pilotbatch ikke kan reproduceres i produktionsskala.
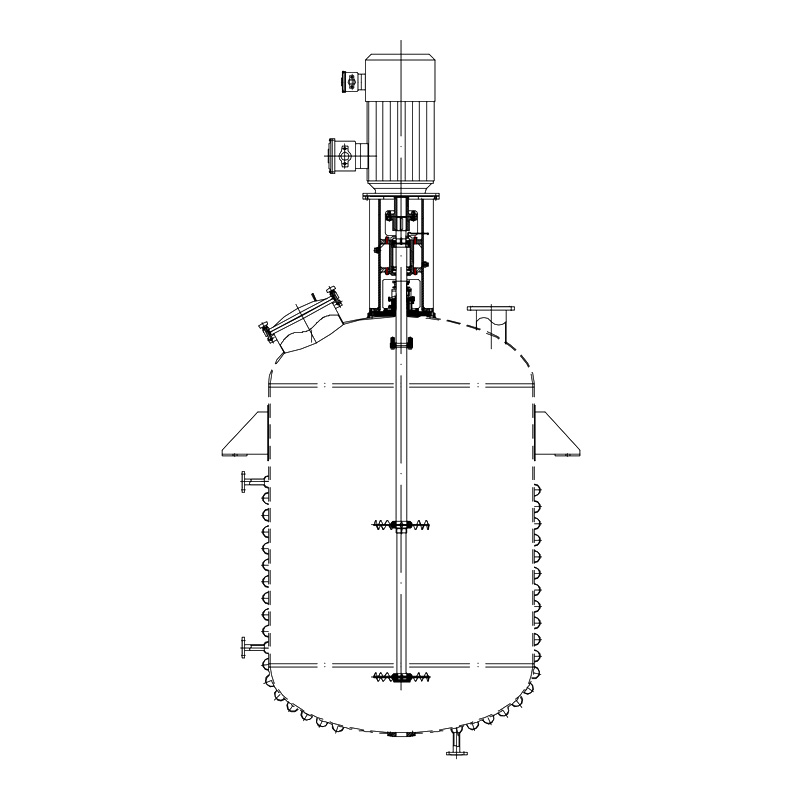 TOPA005 FS1 Series højhastighedsspreder Baseret på Tops mange års erfaring og unikke teknologi og anvendelsen af avanceret måle- og analyseteknologi har vi designet højeffektive pumpehjul med... Se produkt →
Tilpasning af bladet til viskositet og belastning af faste stoffer
Viskositet ved procestemperatur plus faststofbelastning vælger hardwaren. Tabellen nedenfor giver praktiske udgangspunkter for det første forsøg.
| Produktets viskositet | Bladtype | Tip hastighed | D/T-forhold | Typisk pligt |
|---|---|---|---|---|
| Op til 1.000 cP | Savskive | 18-25 m/s | 0,30-0,40 | Pigmentbefugtning, opløsningsmiddelbelægninger, blæk |
| 1.000-5.000 cP | Slidset eller perforeret skive | 15-20 m/s | 0,35-0,50 | Batteriopslæmning, farvepastaer, landbrugskemikalier |
| 5.000-20.000 cP | Rotor-stator hoved with anchor | 12-18 m/s | 0,40-0,60 | Klæbemidler, tætningsmidler, tykke pastaer |
| Over 20.000 cP | Planet eller bånd, ikke en skive | 1-5 m/s | 0,60-0,90 | Pasta med højt faststofindhold, æltning |
Batteriopslæmningen sidder i det midterste bånd: højt faststofindhold, slibende aktivt materiale og en slidsskive, der normalt overgår en solid plade, fordi materialet bliver ved med at bevæge sig gennem skivens overflade i stedet for kun rundt om fælgen. Produktionseksempler er samlet i vores lithium batteri industrien projektnotater.
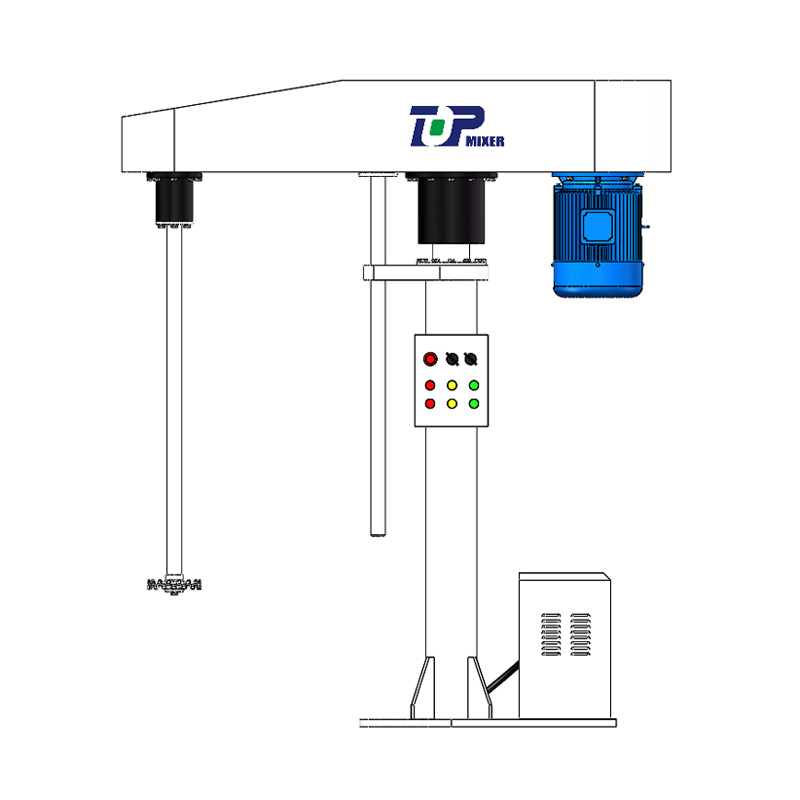 TOPH51 Series FL High Speed Disperger Denne serie af dispersionsblandere kan udstyres med en fortandet dispersionsbakke til højhastighedsdispersionsomrøring eller forskellige typer omrøringsmaskiner til omrøring ... Se produkt →
Materiale, hårdhed og slidtid
De fleste industrielle dispersionsskiver er lavet af 304 eller 316L rustfrit stål. Det passer til organiske pigmenter og hygiejnisk pligt. Det passer ikke til rutil titaniumdioxid, jernoxid, keramiske fyldstoffer eller katodeaktivt materiale, hvor en slibende opslæmning kan runde tandkanterne inden for et par hundrede driftstimer.
Til slibende brug er mulighederne hærdet martensitisk eller duplex rustfrit, en hærdet og slebet tandprofil eller en polymerbelægning, hvor metalforurening skal undgås. To tidlige advarsler om slid er en finhed af slibning, der driver opad, og en batchtid, der kryber. Mål tandkantens radius under planlagte nedlukninger: når den når omkring 0,5 til 1 mm, er den lokale forskydning, der udfører deagglomereringen, stort set væk.
Balance betyder også noget ved disse hastigheder. En skive, der kører med 20 m/s på en overhængende aksel, forvandler ubalance og udløb til vibrationer og derefter til tætnings- eller lejesvigt. Leverandører, der modellerer pumpehjulet og tanken før tilbud, ved hjælp af CFD flow analyse kan f.eks. vise, hvor højspændingszonen faktisk falder, hvilket hjælper mere på specifikationsstadiet, end en nominel motorværdi gør.
 |  |
 |  |
Installationsgeometri: Offset, Baffles og Disc Height
Hardware er halvdelen af svaret. Position er den anden halvdel.
- Akselforskydning: Monter akslen 1/6 til 1/4 af tankens diameter forskudt fra midten. En centreret aksel i en uforstyrret tank lader hele batchen rotere med skiven, og den relative hastighed, der frembringer forskydning, kollapser.
- Baffler: En til fire lodrette plader, hver omkring en tiendedel af tankens diameter brede, konverterer rotation til top-til-bund omsætning.
- Skivehøjde: 0,5 til 1 skivediameter over tankbunden. Nederste begraver skiven i faste stoffer; højere efterlader et dødt lag på bunden.
- Nedsænkning: mindst 1,5 skivediametre under væskeoverfladen for at begrænse hvirveldannelse og luftindtrængning.
- Akselstøtte: lange aksler med spredehastigheder har brug for et stabilt leje eller et kortere udhæng, så tjek den kritiske hastighed, før du bestiller hardware.
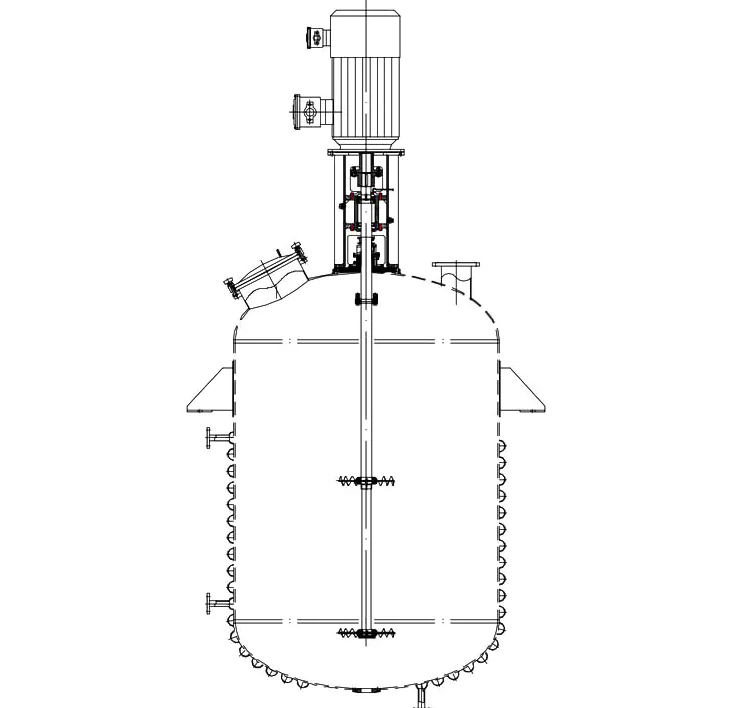
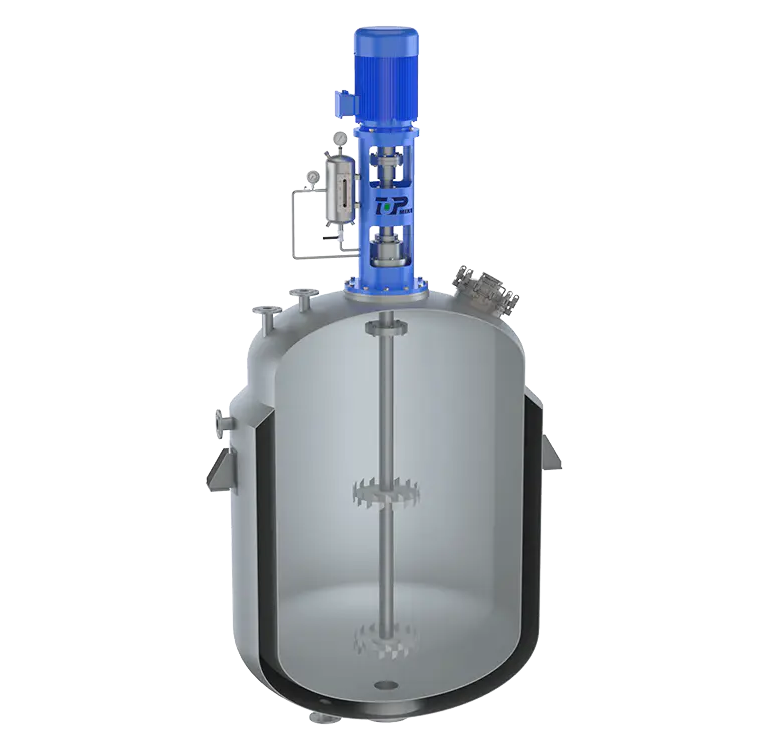
Isometrisk visning: dispersionsskivesamling i tanken
Symptomkontrol: Når malingens finhed går i stå
- Slibning går i stå ved 5 til 6 Hegman med normal viskositet: spidshastigheden er for lav, eller skiven er underdimensioneret i forhold til batchvolumen.
- Pulveret flyder og danner klumper: hvirvelen er for svag, eller pulveret tilføres hurtigere, end det kan vådes ud.
- Fin nær væggen, groft i midten: centreret skaft eller manglende bafler, så batchen roterer i stedet for at cirkulere.
- Den ene side af skiven slides hurtigere: akselløb eller koblingsforskydning.
- Skumdannelse og luftindblanding: spidshastighed over 25 m/s, eller skiven løber for tæt på væskeoverfladen.
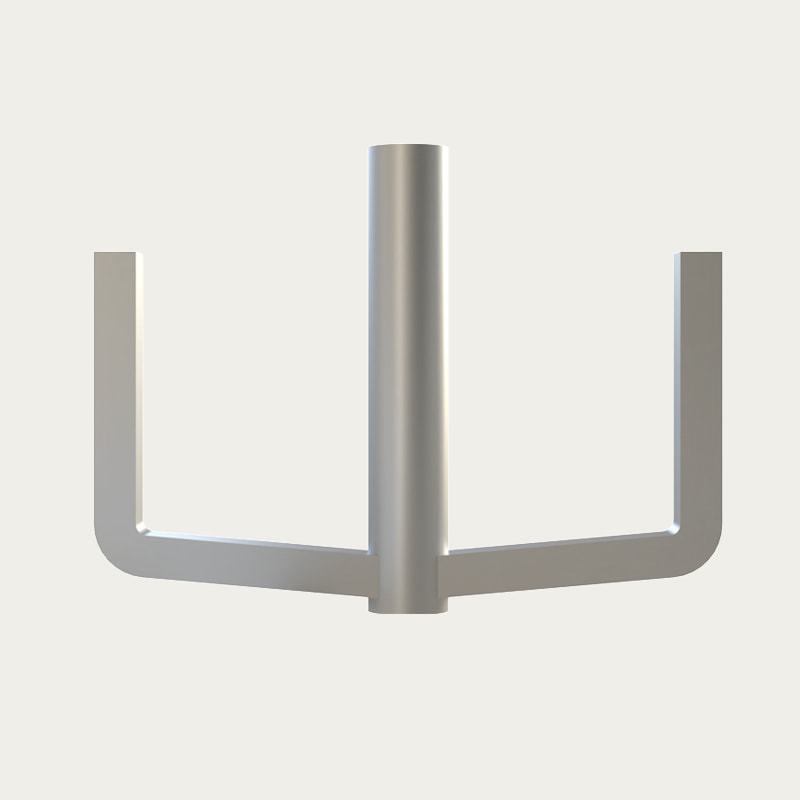
Hvor skumdannelse kommer fra formuleringen frem for driftspunktet, kan en skumdæmpende skovl monteres på den samme aksel over spredeskiven.
 XPJ Defoaming Paddle Defoaming Agitator XPJ skumdæmpende skovl er en U-formet gitterstrimmel af bladet, som mekanisk ødelægger det medium skum, der dannes under omrøring, og hæmmer det mellemstore skum. Se produkt →
En kort specifikationstjekliste
- Angiv målfinheden for formaling og testmetoden, ikke kun batchtiden.
- Angiv viskositet ved procestemperatur, belastning af faste stoffer, og om de faste stoffer er slibende.
- Bekræft tankdiameter, arbejdsvolumen og tilgængelig aksellængde, før du fikserer skivediameteren.
- Fastgør spidshastigheden for dispersionsdrift og effekt pr. volumen for blandingsdrift, og bland ikke de to.
- Angiv tandmateriale, hårdhed og belægningsmuligheder for slibende eller kontamineringsfølsomme produkter.
- Spørg efter omsætningstid og forskydningszoneposition, ideelt set understøttet af flowmodellering, snarere end en motorvurdering alene.
Dispersion Blade FAQ
Hvilken spidshastighed skal en dispersionsklinge køre med?
De fleste savtandspredningsskiver løber mellem 18 og 25 m/s ved tandspidsen. Under ca. 15 m/s overlever agglomerater passet; over 25 m/s bliver den ekstra energi for det meste til varme, luftindblanding og slid.
Hvad er forskellen mellem et dispersionsblad og en blandingspropel?
En propel flytter volumen, et spredningsblad skaber lokal forskydning. Propeller ved 3 til 8 m/s blander og suspenderer faste stoffer, mens en tandskive ved 18 til 25 m/s bryder agglomerater fra hinanden. At blande en pigmentpasta med en propel vil ikke forbedre Hegman-aflæsningen.
Hvilket materiale er bedst til slibende pigmenter?
304 eller 316L rustfrit er fint til organiske pigmenter. Til rutil titaniumdioxid, jernoxid, keramiske fyldstoffer eller katodeaktivt materiale skal du vælge hærdet martensitisk eller duplex rustfrit materiale eller en belagt skive, hvor metalforurening er kritisk.
Hvordan ved jeg, hvornår en dispersionsklinge er slidt op?
Hold øje med finheden af malingen, der driver opad, og batchtiden kryber op. Mål tandkantens radius ved nedlukning; når den når omkring 0,5 til 1 mm, er forskydningen væk, og skiven skal slibes igen eller udskiftes.
Kan én skive klare både befugtning og finspredning?
Den kan håndtere begge stadier i én beholder, hvis pulver tilsættes under en stærk hvirvel, og spidshastigheden holdes nær toppen af området. Den kan ikke erstatte en perlemølle, fordi en skive ikke vil reducere primære partikler under deres agglomeratstørrelse.
Hvorfor bliver en dispersionsbatch varm og skummer?
Normalt en spidshastighed over 25 m/s, en skive for tæt på væskeoverfladen eller for lidt fri væske. Sænk skiven, reducer hastigheden, eller opdel tilsætningen i to trin.
De fleste spredningsproblemer viser sig at være geometriproblemer. Kontroller spidshastighed, skivediameter, tandtilstand og knivposition, før du tilføjer tid eller hestekræfter til batchen. Hvis tallene har brug for en anden mening, gennemgår vores ingeniører tankgeometri, produktviskositet og finhedsmål i forhold til dispergeringsmaskinens sortiment og vender tilbage med en konkret indstilling til prøve.


- nr. 118, Chuangye Road, Jieshou Town, Gaoyou City, Yangzhou, Jiangsu-provinsen, Kina
- [email protected]
- Fastnettelefon: +86-0510-83383966 +86-0510-83390667
- Telefon: +86-0510-83390667
- Hr. Chen: +86-18061519769 Hr. Xu: +86-13706183972
- Hr. Lu: +86-18915337056
- Produktlink
- Top-entry mixer
- Blander med bundindgang
- Side-entry mixer
- TILMELD DIG
- Tilmeld dig for at være den første til at få de seneste nyheder fra Top Intelligent Technology
- Abonner